Language


Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-09-02 Походження: Сайт


Ультразвукові системи високої потужності стикаються з величезною інженерною проблемою. Їм потрібні надійні приводи, здатні виконувати інтенсивне перетворення електричної енергії в механічну, не піддаючись термічному витоку або механічному пошкодженню. Під час керування промисловим зварювальним, очисним або обробним обладнанням звичайні приводи часто виходять з ладу під дією сильного навантаження. Ми зосереджуємося тут на тому, чому кільцеподібні п’єзокерамічні компоненти виділяються як беззаперечний галузевий стандарт для конструкції датчиків у стилі Ланжевена. Їх унікальна геометрія та властивості матеріалу дозволяють інженерам безпечно використовувати високі амплітуди. У цьому посібнику детально описано, як ви можете оцінити критичні матеріали, зменшити загальні ризики впровадження та успішно використовувати компоненти. Ви навчитеся точним методам узгодження допусків, вибору правильних компаундів і забезпечення надійних партнерських відносин з постачальниками для ваших вузлів. Застосовуючи ці принципи, ви максимізуєте продуктивність і продовжите термін експлуатації свого ультразвукового обладнання.
Геометрія має значення: кільцева структура дозволяє здійснювати механічне попереднє напруження за допомогою центрального болта, максимізуючи міцність на стиск і акустичну потужність.
Матеріал накладає обмеження: вибір правильного параметра матеріалу PZT (зокрема високого механічного коефіцієнта якості $Q_m$) має вирішальне значення для запобігання накопиченню тепла в системах безперервної хвилі.
Оцінка на системному рівні. Оцінка п’єзокілець вимагає аналізу їхньої поведінки в межах повного блоку перетворювача з урахуванням імпедансу, частотних зсувів і сил затиску.
Узгодженість постачальників має першочергове значення: узгодженість ємності та резонансної частоти від партії до партії відокремлює надійних партнерів-виробників від постачальників із високим ризиком.
Стандартні п'єзоелектричні елементи сильно борються за високого розтягу. Кераміка за своєю природою є крихким матеріалом. Ультразвук високої потужності вимагає конструкцій, які тримають кераміку строго під тиском. Коли сили розтягування перевищують межі матеріалу, швидко утворюються мікротріщини. Це пошкодження швидко призводить до катастрофічної відмови поля. Ви не можете покладатися на прості диски або пластини для важких промислових завдань. Їм бракує структурної цілісності, необхідної для масивних акустичних хвиль.
Геометрія центрального отвору п'єзокерамічні кільця забезпечують елегантну фіксацію. Це дозволяє створювати датчики Ланжевена, що кріпляться болтами. Ця специфічна архітектура революціонізує те, як інженери справляються з екстремальною акустичною енергією. Він утворює основу сучасної промислової ультразвукової техніки.
Центральний болт високої міцності проходить безпосередньо через кільця. Він застосовує попереднє статичне стискаюче навантаження на весь стек. Завдяки цій потужній силі затиску динамічна акустична хвиля працює безпечно. Під час роботи кераміка різко розширюється та стискається. Однак він ніколи не переходить у стан сітчастої напруги. Він залишається безпечним, цілим і високоефективним. Болт виконує роль механічного ухилу. Цей ухил захищає тендітну внутрішню решітку кераміки.
Стабільність кільця безпосередньо визначає якість продукції у важкій промисловості. Нестабільні компоненти спричиняють дрейф частоти, погану передачу енергії та нестабільний вихід продукції. Надійні компоненти дозволяють трансформувати виробничі процеси. Ми бачимо прямий вплив на кілька основних програм.
Ультразвукове зварювання: надійно з’єднує пластик і метал за допомогою локального високочастотного тертя. Високі сили затиску вимагають неймовірно стабільних п'єзоелектричних елементів.
Ультразвукова обробка: точно свердлить крихкі матеріали за допомогою абразивного шламу. Постійна амплітуда забезпечує чисте різання та зменшує знос інструменту.
Промислова сонохімія: прискорює хімічні реакції через інтенсивну кавітацію рідини. Постійна акустична потужність є обов’язковою для підтримки безперервної хімічної обробки.
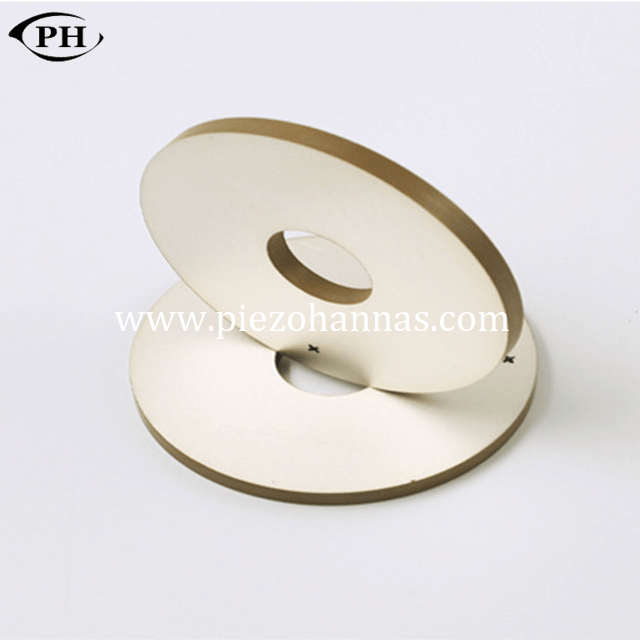
Ті, хто приймає рішення, повинні ретельно розрізняти «м’які» та «тверді» п’єзоматеріали. Для систем високої потужності суворо потрібна тверда п’єзокераміка. М’який PZT створює більші фізичні переміщення, але генерує надмірне внутрішнє тепло. Це тепло знижує ефективність. Тверді матеріали, як правило, еквівалентні PZT-4 або PZT-8, плавно справляються з інтенсивними напругами. Вони мають обмежену мобільність домену. Це обмеження запобігає перегріву під час безперервних робочих циклів.
Вибір оптимальної формули передбачає перегляд суворого контрольного списку ефективності. Ви повинні ретельно виміряти ці фактори, перш ніж затверджувати будь-який компонент для виробництва.
Фактор механічної якості ($Q_m$): вищий $Q_m$ означає менші внутрішні механічні втрати. Цей показник є обов’язковим для мінімізації виділення тепла. Це визначає, наскільки ефективно керамічні кільця лунають.
Коефіцієнт діелектричного розсіювання ($ an delta$): він оцінює електричні втрати при високій керуючій напрузі. Нижчі значення запобігають перетворенню втраченої енергії на уловлюване тепло. Високе розсіювання призводить до швидкого розбігу тепла.
Коефіцієнт зв’язку ($k_p$ / $k_{33}$): вимірює ефективність перетворення енергії. Він відстежує, наскільки добре електричний вихід перетворюється на механічний вихід. Високі коефіцієнти зчеплення забезпечують чутливість приводу.
Температура Кюрі ($T_c$): встановлює абсолютну температурну стелю для вашої системи. Перебування значно нижче цього запобігає незворотній деполяризації. Постійна робота з високою амплітудою генерує тепло, що робить необхідним високий тепловий буфер.
Ви можете побачити порівняння матеріалів, проаналізувавши їх основні риси. Інженери повинні вирівняти правильно Профіль PZT Material Parameter до очікуваного польового навантаження.
Тип матеріалу |
Механічний коефіцієнт якості ($Q_m$) |
Діелектричні втрати ($ an delta$) |
Підгонка основного застосування |
|---|---|---|---|
М'який PZT (наприклад, PZT-5A) |
Низький (70 - 100) |
Високий (~1,5% - 2,0%) |
Датчики, малопотужні приводи, медична візуалізація. |
Твердий еквівалент PZT-4 |
Середньо-високий (500 - 800) |
Низький (~0,4%) |
Імпульсні очисники, ехолот, середньонавантажене зварювання. |
Твердий еквівалент PZT-8 |
Дуже високий (1000 - 1500+) |
Дуже низький (~0,2% - 0,4%) |
Зварювання безперервною хвилею, важка механічна обробка. |
Геометрія фундаментально контролює акустичний резонанс вашої системи. Ви не можете відокремити фізичні розміри від робочої частоти. Зовнішній діаметр (OD) в першу чергу визначає режим радіальної частоти. Внутрішній діаметр (ID) впливає на загальну масу та розподіл внутрішнього напруження навколо центрального болта. Товщина визначає поздовжню резонансну частоту та визначає ємність компонента. Зміна одного виміру змінює весь акустичний профіль.
Ви повинні відповідати електричному опору кілець відповідно до ультразвукового генератора. Це точне вирівнювання забезпечує максимальну передачу потужності. Неперевершена система відбиває енергію назад у джерело живлення. Ця відбита енергія генерує величезне тепло. Зрештою це пошкоджує схему генератора та погіршує акустичну потужність. Для досягнення цієї електричної гармонії інженери використовують спеціалізовані настроювальні індуктори.
Побудова ефективна Ультразвукові перетворювачі вимагають ретельної логіки укладання. Інженери складають кілька кілець у парні набори. Ми розташовуємо їх механічно послідовно, але електрично паралельно. Ця специфічна конфігурація посилює загальне фізичне переміщення. У той же час він забезпечує безпечне керування напругою. Укладання кілець зверху наверх і знизу вниз забезпечує правильну полярність. Це максимізує уніфікований акустичний поштовх, уникаючи руйнівних перешкод.
Розгортання ультразвукового обладнання високої потужності пов’язане зі значними механічними та електричними ризиками. Навіть незначні помилки при складанні швидко ускладнюються під впливом високочастотної вібрації. Розуміння цих режимів збоїв дозволяє розробити проактивні засоби захисту.
Теплова втеча становить величезну загрозу довговічності системи. Тепло створює більші внутрішні втрати всередині кераміки. Це створює комплексний цикл падіння ефективності. Система споживає більше струму для підтримки амплітуди, виробляючи ще більше тепла. Зрештою це викликає катастрофічну деполяризацію. Щоб зменшити цей ризик, використовуйте конструкції з активним повітряним або водяним охолодженням. Ретельно вибирайте матеріали. Віддайте перевагу PZT-8 над PZT-4 для безперервних робочих циклів, що потребують тривалого часу активації.
Механічний розрив миттєво руйнує перетворювачі. Неправильне затягування центрального болта спричиняє небезпечну концентрацію напруги. Нерівні поверхні, що сполучаються, також розтріскують кераміку через застосування точкових навантажень. Щоб зменшити тріщини, вкажіть строгі допуски площинності поверхні. Ретельно притерти металеві роги та опорні поверхні. Під час складання застосовуйте чітко відкалібровані протоколи попереднього напруження. Застосовуйте крутний момент поетапно, використовуючи перевірений цифровий динамометричний ключ.
Робота при екстремальних напругах викликає виникнення дуги та пробій діелектрика. Вологе або забруднене промислове середовище підвищує ймовірність виникнення дуги. Іскри стрибають по краях кераміки, залишаючи обвуглені провідні шляхи. Щоб пом’якшити цей електричний збій, дотримуйтеся належної відстані між електродами. Нанесіть конформні покриття або ізоляційні лаки на оголені поверхні. Ретельно оцініть внутрішні та зовнішні краї на початковому етапі проектування.
Режим відмови |
Основна причина |
Інженерне пом'якшення |
|---|---|---|
Деполяризація |
Перевищення безпечних температурних обмежень або застосування надмірної зворотної напруги. |
Використовуйте матеріали з високим вмістом $T_c$. Обмежте роботу до 50% температури Кюрі. |
Розтріскування кераміки |
Нерівномірне статичне попереднє навантаження або недостатня площинність поверхні. |
Поверхні внапуск до мікронної площинності. Використовуйте поетапні процедури обертання. |
Електродна дуга |
Висока напруга перекриває вузькі щілини у вологих умовах. |
Збільшити поля країв. Наносять поліімідні плівки або діелектричні лаки. |
Послідовність від партії до партії відокремлює високоякісні компоненти від дорогих зобов’язань. Незначна зміна резонансної частоти руйнує ретельно налаштовані вузли. Коливання ємності безпосередньо впливають на показники продуктивності на виробництві. Вам потрібен партнер-виробник, який жорстко контролює ці змінні. Вони повинні впроваджувати строгий статистичний контроль процесу під час керамічного випалу та поляризації.
Вимагайте всебічного тестування та відстеження кожного вантажу. Потрібні детальні таблиці даних. Запитуйте графіки аналізатора імпедансу (діаграми Боде) для кожної партії, яку ви отримуєте. Хороші постачальники легко забезпечують цю прозорість. Вони підтверджують свою якість об’єктивними електричними даними, а не розпливчастими обіцянками.
Спочатку оцініть комерційні готові розміри (COTS). Стандартні розміри значно економлять час і початкові витрати на інструменти. Однак вам слід інвестувати в спеціальні інструменти для дуже специфічних форм-факторів. Індивідуалізація має сенс, коли стандартні частини вимагають неприйнятних компромісів у дизайні. Унікальні конфігурації електродів часто вимагають спеціального інструменту для підтримки безпечних запасів.
Впевнено переходьте від теоретичної оцінки до замовлення наборів прототипів. Чітко вкажіть необхідні діапазони допусків у своєму запиті пропозиції (RFQ). Визначте прийнятні діапазони для частоти, ємності та механічних розмірів. Ця суворість відфільтровує постачальників, яким бракує точного контролю над ними п'єзокілець . Процеси виробництва Сильний партнер вітатиме ці суворі вимоги.
Успішне застосування ультразвуку високої потужності повністю залежить від об’єктивної оцінки. Ви повинні ретельно проаналізувати параметри матеріалу PZT, перш ніж завершувати будь-який проект. Практика механічного складання визначає рівень виживання вашої системи датчиків. Належний момент затягування болтів, притирка поверхні та вирівнювання полярності запобігають передчасній поломці компонентів. Вибрані керамічні склади створюють вашу абсолютну продуктивну стелю.
Постійно оцінюйте температурні обмеження, щоб запобігти катастрофічному виходу з ладу поля. Тепло залишається головним ворогом акустичної ефективності. Вам слід негайно перевірити ваші поточні конструкції датчиків на відповідність цим пороговим значенням матеріалів. Запитуйте докладні зразки аркушів даних у потенційних постачальників для наступного етапу прототипування. Виконання цих рішучих дій гарантує, що ваш наступний ультразвуковий проект досягне максимальної потужності, стабільності та довговічності.
A: PZT-8 має значно вищий коефіцієнт механічної якості ($Q_m$) і нижчі діелектричні втрати, ніж PZT-4. Це робить PZT-8 значно кращим для безперервних, важких навантажень із високою потужністю. Він генерує набагато менше внутрішнього тепла. Навпаки, PZT-4 пропонує трохи вищі амплітуди руху. Він залишається чудовим вибором для імпульсних застосувань, де накопичення тепла мінімальне.
A: Загальний галузевий стандарт зазвичай становить від 20 до 30 МПа. Однак точне значення значною мірою залежить від конкретного параметра матеріалу PZT і меж застосування. Застосування правильного крутного моменту запобігає переходу кераміки в стан натягу під час інтенсивного динамічного акустичного розширення.
Відповідь: Ні. Ви повинні суворо дотримуватися правила запасу міцності. Тривала робота зазвичай ніколи не повинна перевищувати 50% температури Кюрі матеріалу. Наближення до температурної межі викликає швидке старіння, різке падіння ефективності та необоротну деполяризацію внутрішньої решітки кераміки.
A: Загальні причини включають розслаблення болта. Це зменшує важливе попереднє навантаження на стек. Мікротріщини всередині кераміки також сильно погіршують акустичну передачу. Крім того, поступова деполяризація внаслідок сильного теплового циклу часто спричиняє постійну втрату електромеханічної ефективності.