Language




高出力超音波システムは、エンジニアリング上の大きな課題に直面しています。熱暴走や機械的劣化に屈することなく、強力な電気から機械へのエネルギー変換を処理できる堅牢なアクチュエータが必要です。産業用溶接、洗浄、または機械加工装置を駆動する場合、従来のアクチュエータは極度のストレスを受けると故障することがよくあります。ここでは、なぜリング状の圧電セラミック部品がランジュバン式トランスデューサ設計の誰もが認める業界標準として傑出しているのかに焦点を当てます。独自の形状と材料特性により、エンジニアは高振幅を安全に利用できます。このガイドでは、重要なマテリアルを評価し、一般的な実装リスクを軽減し、コンポーネントを適切にソースする方法について詳しく説明します。公差を一致させ、適切な化合物を選択し、アセンブリの信頼できるサプライヤーとのパートナーシップを確保するための正確な方法を学びます。これらの原則を適用することで、超音波機器のパフォーマンスを最大化し、動作寿命を延ばすことができます。
形状が重要: リング構造により、センターボルトによる機械的なプレストレスが可能になり、圧縮強度と音響出力が最大化されます。
材料が限界を決定する: 連続波アプリケーションでの熱蓄積を防ぐには、適切な PZT 材料パラメータ (特に高い機械的品質係数 $Q_m$) を選択することが重要です。
システムレベルの評価: ピエゾリングを評価するには、インピーダンス、周波数シフト、およびクランプ力を考慮して、完全なトランスデューサアセンブリ内でのピエゾリングの動作を分析する必要があります。
サプライヤーの一貫性が最も重要です。 静電容量と共振周波数のバッチ間の一貫性が、信頼できる製造パートナーと高リスクのベンダーを区別します。
標準的な圧電素子は、高い引張応力下では非常に困難になります。セラミックは本質的に脆い材料です。高出力の超音波では、セラミックを厳密に圧縮状態に保つ設計が必要です。引張力が材料の限界を超えると、微小亀裂が急速に形成されます。この損傷は、すぐに壊滅的なフィールド障害につながります。過酷な産業作業では、単純なディスクやプレートの形状に依存することはできません。これらは、巨大な音波に必要な構造的完全性を欠いています。
中心穴の形状 ピエゾセラミックリングが エレガントな修正を提供します。これにより、ボルト締めされたランジュバン変換器の構築が可能になります。この特定のアーキテクチャは、エンジニアが極端な音響エネルギーを処理する方法に革命をもたらします。それは現代の産業用超音波のバックボーンを形成します。
高張力の中央ボルトがリングを直接貫通しています。スタック全体に静的な圧縮予荷重を適用します。この強力なクランプ力により、ダイナミック音波は安全に動作します。セラミックは動作中に激しく膨張および収縮します。しかし、決してネット張りの状態にはなりません。安全性、完全性、そして非常に効率性が保たれています。ボルトは機械的なバイアスとして機能します。このバイアスにより、セラミックの壊れやすい内部格子が保護されます。
リングの安定性は、重工業全体の生産品質に直接影響します。コンポーネントが不安定であると、周波数ドリフト、エネルギー伝達の低下、および一貫性のない生産歩留まりが発生します。信頼性の高いコンポーネントにより、革新的な製造プロセスが可能になります。いくつかのコア アプリケーションにわたって直接的な影響が確認されています。
超音波溶着: 局所的な高周波摩擦を利用してプラスチックと金属をしっかりと接着します。高いクランプ力には、信じられないほど安定した圧電素子が必要です。
超音波加工: 研磨スラリーを打ち込んで脆性材料を正確に穴あけします。一貫した振幅によりきれいな切断が保証され、工具の摩耗が軽減されます。
工業用ソノケミストリー: 強力な液体キャビテーションを通じて化学反応を加速します。継続的な化学処理を維持するには、持続的な音響出力が必須です。
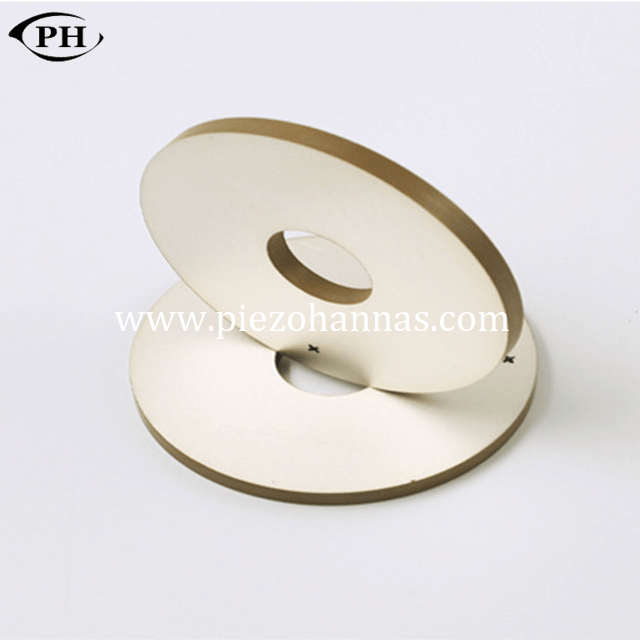
意思決定者は、「ソフト」なピエゾ材料と「ハード」なピエゾ材料を注意深く区別する必要があります。高出力システムには硬質圧電セラミックが厳密に必要です。ソフト PZT はより大きな物理的変位を生成しますが、過剰な内部熱を発生します。この熱により効率が損なわれます。通常、PZT-4 または PZT-8 と同等の硬質材料は、強力な駆動電圧をスムーズに処理します。ドメインの移動性は制限されています。この制限により、連続デューティ サイクル中の過熱が防止されます。
最適な配合を選択するには、厳密な性能チェックリストを確認する必要があります。コンポーネントの製造を承認する前に、これらの要素を慎重に測定する必要があります。
機械的品質係数 ($Q_m$): $Q_m$ が高いほど、内部機械損失が低いことを意味します。この指標は、発熱を最小限に抑えるために必須です。セラミックリングがどれだけ効率的に鳴り響くかが決まります。
誘電正接 ($ an delta$): 高い駆動電圧での電気損失を評価します。値を低くすると、エネルギーが無駄になって熱が閉じ込められるのを防ぎます。損失が大きいと、急速に熱暴走が起こります。
結合係数 ($k_p$ / $k_{33}$): これはエネルギー変換の効率を測定します。電気入力が機械出力にどのように変換されるかを追跡します。高い結合係数により、応答性の高いアクチュエータが保証されます。
キュリー温度 ($T_c$): システムの絶対的な熱上限を設定します。これを十分に下回ると、不可逆的な脱分極が防止されます。高振幅動作を継続すると熱が発生するため、高い熱バッファが不可欠になります。
材料の基本的な特性を分析することで、材料がどのように比較されるかを確認できます。エンジニアは正しい位置に調整する必要があります PZT 材料パラメータのプロファイル。 予想される現場負荷に対する
材質の種類 |
機械的品質係数 ($Q_m$) |
誘電損失 ($ an delta$) |
主なアプリケーションの適合性 |
|---|---|---|---|
ソフト PZT (例: PZT-5A) |
低 (70 ~ 100) |
高 (~1.5% ~ 2.0%) |
センサー、低電力アクチュエーター、医療画像。 |
硬質PZT-4相当 |
中~高 (500 - 800) |
低い (~0.4%) |
パルスクリーナー、ソナー、中量溶接。 |
硬質PZT-8相当 |
非常に高い (1000 - 1500+) |
非常に低い (~0.2% ~ 0.4%) |
連続ウェーブ溶接、過酷な加工。 |
ジオメトリはシステムの音響共鳴を基本的に制御します。物理的次元を動作周波数から切り離すことはできません。外径 (OD) は主に動径周波数モードを決定します。内径 (ID) は、全体の質量と中央ボルト周囲の内部応力分布に影響します。厚さは縦方向の共振周波数を定義し、コンポーネントの静電容量を決定します。 1 つの次元を変更すると、音響プロファイル全体が変化します。
リングの電気インピーダンスを超音波発生器に厳密に一致させる必要があります。この正確な位置合わせにより、最大のパワー伝達が保証されます。比類のないシステムは、エネルギーを電源に反射します。この反射エネルギーにより大量の熱が発生します。最終的にはジェネレーター回路が損傷し、音響出力が低下します。エンジニアは、この電気的調和を達成するために、特殊な調整インダクターを使用します。
効果的な構築 超音波トランスデューサに は注意深い積層ロジックが必要です。エンジニアは複数のリングをペアのセットとして積み重ねます。機械的には直列に、電気的には並列に配置します。この特定の構成により、総物理的変位が増幅されます。同時に、駆動電圧を安全に管理できる状態に保ちます。リングを上から上、下から下に積み重ねると、極性が正しく揃います。破壊的な干渉を回避しながら、統一された音響プッシュを最大化します。
高出力超音波装置の導入には、重大な機械的および電気的リスクが伴います。たとえ小さな組み立て誤差であっても、高周波振動下では急速に悪化します。これらの障害モードを理解することで、予防的な安全対策を講じることができます。
熱暴走は、システムの寿命に対する大きな脅威となります。熱はセラミック内でより高い内部損失を生成します。これにより、効率低下の複合サイクルが発生します。システムは振幅を維持するためにより多くの電流を消費し、さらに多くの熱を発生します。それは最終的には壊滅的な脱分極を引き起こします。このリスクを軽減するには、アクティブ空冷または水冷設計を採用してください。素材を慎重に選択してください。長い起動時間を必要とする連続デューティ サイクルの場合は、PZT-4 よりも PZT-8 を優先します。
機械的破壊により、トランスデューサは即座に破壊されます。センターボルトを不適切に締め付けると、危険な応力集中が発生します。合わせ面が不均一であると、点荷重がかかることによってセラミックにも亀裂が生じます。破壊を軽減するには、厳密な表面平坦度公差を指定します。ラップメタルホーンとバッキングマスの表面を丁寧に仕上げます。組み立て中に高度に調整されたプレストレスプロトコルを実装します。検証済みのデジタル トルク レンチを使用して、段階的にトルクを加えます。
極端な電圧で動作すると、アーク放電や絶縁破壊が発生します。湿気の多い、または汚染された産業環境では、アーク放電が発生しやすくなります。火花がセラミックの端を越えて飛び散り、炭化した導電経路が残ります。この電気的破壊を軽減するには、適切な電極間隔を維持してください。裸の表面に絶縁保護コーティングまたは絶縁ワニスを塗布します。設計の初期段階で内側と外側のエッジのマージンを慎重に評価します。
故障モード |
根本的な原因 |
エンジニアリングによる緩和策 |
|---|---|---|
脱分極 |
安全な温度制限を超えているか、過度の逆電圧が印加されています。 |
高$T_c$材料を使用してください。動作をキュリー温度の 50% に制限してください。 |
セラミックの割れ |
不均一な静的予荷重または不十分な表面の平坦度。 |
ラップ表面をミクロンレベルの平坦度に仕上げます。段階的なトルク手順を使用します。 |
電極アーク放電 |
湿気の多い条件では、高電圧が狭いギャップを橋渡しします。 |
端の余白を増やします。ポリイミドフィルムまたは誘電体ワニスを塗布します。 |
バッチ間の一貫性により、プレミアムコンポーネントと高価な負債が分離されます。共振周波数のわずかな変動により、慎重に調整されたアセンブリが台無しになります。静電容量の変動は、生産現場の歩留まりに直接影響します。これらの変数を厳密に管理する製造パートナーが必要です。セラミックの焼成および分極中に厳密な統計的プロセス制御を実装する必要があります。
すべての出荷に対して包括的なテストとトレーサビリティを要求します。詳細なデータシートが必要です。受け取ったバッチごとにインピーダンス アナライザー プロット (ボード線図) を要求します。優れたサプライヤーは、この透明性をすぐに提供します。曖昧な約束ではなく、客観的な電気データによって品質を証明します。
最初に商用既製 (COTS) サイズを評価します。標準寸法により、時間と初期工具コストが大幅に節約されます。ただし、非常に特殊なフォーム ファクター用のカスタム ツールに投資する必要があります。標準部品によって設計に許容できない妥協が強いられる場合、カスタマイズが意味を持ちます。独自の電極構成では、多くの場合、安全マージンを維持するために専用のツールが必要になります。
理論的な評価からプロトタイプ セットの注文に自信を持って移行できます。見積依頼書 (RFQ) で必要な許容範囲を明確に指定してください。周波数、静電容量、機械的寸法の許容範囲を定義します。この厳格さにより、製品の正確な管理が不足しているベンダーが除外されます。 ピエゾリングの 製造工程。強力なパートナーは、これらの厳しい仕様を歓迎します。
高出力超音波の導入が成功するかどうかは、完全に客観的な評価にかかっています。設計を最終決定する前に、PZT 材料パラメーターを厳密に分析する必要があります。機械的な組み立て方法により、トランスデューサ スタックの生存率が決まります。適切なボルトトルク、表面ラッピング、および極性の調整により、コンポーネントの早期故障が防止されます。選択されたセラミック配合により、絶対的なパフォーマンスの上限が確立されます。
熱限界を継続的に評価して、壊滅的な電界破壊を防ぎます。熱は依然として音響効率の主な敵です。現在のトランスデューサ設計を、これらの概説された材料しきい値に照らして直ちに監査する必要があります。次のプロトタイピング段階に備えて、将来のベンダーに詳細なサンプル データ シートをリクエストしてください。これらの断固とした行動をとることで、次の超音波プロジェクトが最大のパワー、安定性、寿命を確実に達成できるようになります。
A: PZT-8 は、PZT-4 よりも機械的品質係数 ($Q_m$) が大幅に高く、誘電損失が低くなります。このため、PZT-8 は、連続的で過酷な使用に耐える高出力アプリケーションにとって非常に優れています。内部熱の発生が大幅に少なくなります。逆に、PZT-4 はわずかに高い駆動振幅を提供します。熱の蓄積が最小限に抑えられるパルスアプリケーションにとっては、依然として優れた選択肢です。
A: 一般的な業界標準の範囲は、通常 20 ~ 30 MPa です。ただし、正確な値は、特定の PZT 材料パラメーターとアプリケーションの制限に大きく依存します。適切なトルクを適用すると、激しい動的音響膨張中にセラミックが張力状態になるのを防ぎます。
A: いいえ。安全マージンのルールに厳密に従う必要があります。継続的な操作は通常、材料のキュリー温度の 50% を超えてはなりません。熱限界に近づくと、急速な劣化、効率の大幅な低下、セラミック内部格子の不可逆的な脱分極が発生します。
A: 一般的な原因にはボルトの緩みが含まれます。これにより、スタックにかかる重要な圧縮予荷重が軽減されます。セラミック内の微小亀裂も音響伝達を大きく低下させます。さらに、激しい熱サイクルによる段階的な脱分極は、多くの場合、電気機械効率の永久的な損失を引き起こします。